Рулонный и листовой металл не всегда сохраняет идеальную плоскостность. После размотки на поверхности могут появляться волны, изгибы и другие отклонения геометрии. Для хранения материала это не всегда критично, но при дальнейшей резке, гибке, профилировании или обработке на автоматическом оборудовании даже сравнительно небольшая деформация способна создать проблемы.
Правка металла позволяет подготовить заготовку к следующим производственным операциям. Материал пропускают через систему валков, которые последовательно воздействуют на полосу и уменьшают остаточные деформации. На выходе получают более ровный лист с предсказуемой геометрией.
Почему листовой металл становится неровным
Причины деформации могут появляться ещё на этапе производства рулона, а также во время его хранения, перевозки и размотки.
На геометрию материала влияют:
- остаточные внутренние напряжения в металле;
- намотка в рулон;
- неравномерность материала по ширине;
- неправильное хранение;
- повреждения при погрузке и перевозке;
- деформация кромок;
- особенности последующей размотки.
После размотки эти особенности могут проявляться в виде продольной или поперечной волны, общего изгиба, локальных заломов и отклонения отдельных участков от общей плоскости.
Насколько это критично, зависит от дальнейшей операции. Материал, приемлемый для одной задачи, может оказаться неудобным для другой.
Зачем нужна плоскостность перед резкой
На автоматизированных линиях положение металлического листа относительно оборудования должно оставаться достаточно стабильным. Если заготовка имеет выраженную волну или изгиб, возникают сложности с подачей, позиционированием и фиксацией.
Особенно важна геометрия при работе на оборудовании, где расстояние между инструментом и поверхностью металла влияет на результат обработки.
Ровный лист проще разместить на рабочей поверхности и точнее позиционировать. Это снижает вероятность дополнительных корректировок и повторных операций.
Поэтому при подготовке рулонной стали часто совмещают поперечную резку с выравниванием материала. Рулон разматывается, проходит через правильные валки и затем разделяется на листы необходимого размера.
Почему геометрия важна перед гибкой
При гибке требуется точно позиционировать заготовку относительно инструмента. Если лист имеет выраженное искривление, его сложнее правильно установить и удерживать во время операции.
Деформации исходной заготовки также могут влиять на повторяемость деталей в серии. Если десятки или сотни изделий должны иметь одинаковые размеры, стабильность исходного материала становится особенно важной.
Правка не заменяет правильную настройку гибочного оборудования и расчёт развёртки, но позволяет устранить часть проблем ещё до того, как материал попадёт на следующий производственный участок.
Плоскостность и профилирование
При изготовлении длинномерных профилей металлическая полоса последовательно проходит через несколько групп формующих роликов. Для стабильной работы линии желательно, чтобы исходный материал подавался равномерно и не имел значительных локальных деформаций.
Выраженная волна или искривление могут усложнять движение полосы через оборудование и влиять на геометрию конечного профиля.
Поэтому подготовка исходного сырья имеет значение не только для визуального качества. Она непосредственно связана со стабильностью последующего технологического процесса.
Как выполняется правка металла
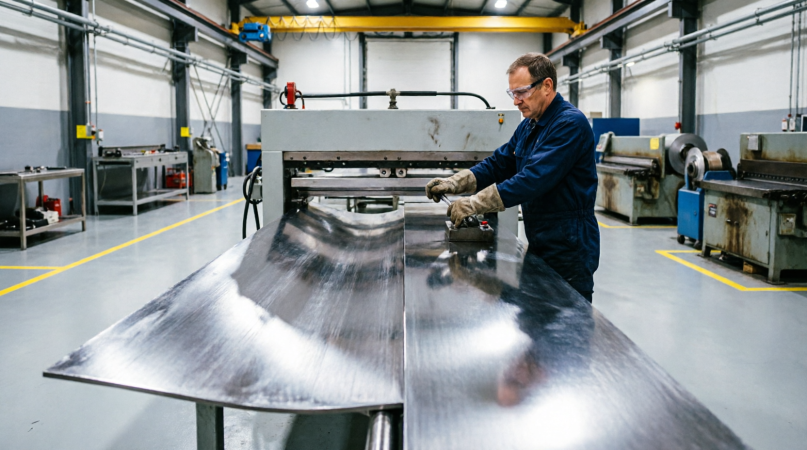
Один из распространённых способов — роликовая правка. Металлическая полоса проходит между несколькими валками, расположенными таким образом, чтобы последовательно изменять её кривизну.
В процессе металл несколько раз изгибается в противоположных направлениях с постепенно уменьшающейся интенсивностью воздействия. Это помогает снизить остаточные напряжения и получить более стабильную поверхность.
Для разных толщин и видов стали оборудование настраивается отдельно. Параметры, подходящие для одного материала, нельзя автоматически переносить на другой.
Перед запуском партии обычно оценивают исходное состояние рулона, толщину, ширину и характер деформации.
Какие дефекты можно уменьшить правкой
Технология предназначена прежде всего для улучшения геометрии материала. В зависимости от состояния заготовки можно уменьшить:
- продольную волну;
- поперечные искривления;
- общий изгиб листа;
- локальные деформации;
- часть остаточных напряжений после размотки.
Но правку нельзя считать способом исправить любой повреждённый металл. Глубокие вмятины, серьёзные заломы, повреждённые кромки или дефекты поверхности могут сохраниться и после прохождения линии.
Поэтому перед обработкой важно осмотреть исходный материал и понять, какие отклонения связаны именно с плоскостностью, а какие являются механическими повреждениями.
Правка рулона и правка готового листа — не одно и то же
Технологическая схема зависит от оборудования предприятия. Металл может выравниваться непосредственно в процессе размотки перед поперечной резкой, а затем выходить с линии уже в виде готовых листов.
Такой вариант удобен, если заказчику нужны не рулоны, а плоские заготовки определённого размера.
В случае с производственной линией «МеталлПро» правка сейчас применяется именно в составе комплекса с поперечной резкой рулонного металла: исходный рулон выравнивается и нарезается на листы. Поэтому при заказе важно учитывать не только требуемую плоскостность, но и размеры готовых заготовок.
Когда правка особенно полезна
Не всякая партия металла обязательно требует отдельной операции выравнивания. Решение зависит от исходной геометрии и того, что планируется делать с материалом дальше.
Правка особенно актуальна, если:
- после размотки металл имеет заметную волну;
- лист должен поступать на автоматическую обработку;
- требуется стабильное позиционирование заготовки;
- изготавливается большая серия одинаковых деталей;
- важна повышенная плоскостность листа;
- материал далее будет резаться, гнуться или профилироваться.
Если требования к дальнейшей операции невысоки и исходная геометрия материала уже соответствует задаче, дополнительная обработка может не потребоваться.
Почему стоит оценивать материал до запуска партии
При работе с давальческим металлом особенно важно заранее проверить состояние рулона. Если на нём уже присутствуют серьёзные повреждения, их желательно зафиксировать до передачи в обработку.
Это касается не только плоскостности, но и состояния поверхности, кромок и защитного покрытия.
Предварительный осмотр позволяет отделить исходные дефекты материала от результатов производственной операции и заранее понять, можно ли получить необходимое качество готовой заготовки.
Что важно для оцинкованного и окрашенного металла
При работе с оцинкованной или окрашенной сталью к геометрии добавляется ещё одно требование — сохранность защитного слоя.
Во время прохождения через валки поверхность контактирует с оборудованием, поэтому состояние рабочих элементов линии имеет большое значение. Царапины и другие механические повреждения особенно нежелательны для металла с готовым полимерным покрытием.
Если внешний вид поверхности критичен для будущего изделия, соответствующие требования лучше указать в техническом задании заранее.
На производстве обработку оцинкованного и окрашенного металла выполняют с учётом необходимости сохранить защитное покрытие. Подробнее о правке металла и параметрах линии можно посмотреть на странице услуги.
Какие параметры нужно передать для расчёта
Чтобы определить возможность обработки партии, подрядчику нужны характеристики исходного материала и требования к результату.
Обычно необходимо указать:
- тип материала;
- толщину стали;
- ширину рулона;
- массу рулона;
- необходимые размеры готовых листов;
- объём партии;
- описание имеющихся деформаций;
- требования к поверхности;
- дальнейшую операцию, для которой готовится металл.
Последний пункт полезен, потому что требования к заготовке перед профилированием, гибкой и точной механизированной резкой могут отличаться.
Почему не стоит задавать требования к плоскостности «с запасом»
В техническом задании иногда хочется установить максимально жёсткие параметры просто на всякий случай. Для промышленной обработки это не всегда рационально.
Требования должны соответствовать реальной последующей операции. Чем сложнее обеспечить заданную геометрию, тем больше внимания потребуется к исходному материалу, настройке оборудования и контролю.
Если небольшая остаточная деформация никак не влияет на производство конкретной детали, нет смысла предъявлять к заготовке требования, характерные для значительно более точной операции.
Поэтому правильнее сначала определить допустимые отклонения для конечного изделия, а затем формировать требования к исходному листу.
Как связаны правка и поперечная резка
Совмещение операций удобно тем, что рулон проходит подготовку последовательно на одной производственной линии. Сначала материал разматывается и выравнивается, затем режется на листы заданной длины.
На выходе заказчик получает не просто разрезанный рулон, а подготовленные плоские заготовки, которые можно формировать в пачки, маркировать и передавать на следующий участок производства.
Для больших партий такой подход уменьшает количество промежуточных перемещений материала и избавляет от необходимости отдельно организовывать выравнивание уже нарезанных листов.
Что проверить при получении партии
При приёмке подготовленных листов стоит контролировать не только количество и длину.
Обратить внимание следует на:
- общую плоскостность листа;
- наличие остаточной волны;
- состояние кромок;
- размеры заготовок;
- поверхность металла;
- сохранность оцинковки или полимерного покрытия;
- качество упаковки и маркировки.
Если партия предназначена для серийной обработки, полезно проверить несколько листов из разных частей пачки. Один идеально ровный верхний лист ещё не является статистическим исследованием, как бы человечеству ни хотелось упростить контроль качества до одного взгляда.
Итог
Правка металла нужна не ради внешней красоты листа. Её задача — сделать геометрию материала более стабильной перед последующими производственными операциями.
Повышенная плоскостность упрощает позиционирование заготовок, помогает стабильнее выполнять резку, гибку и профилирование и снижает влияние исходной волны или изгиба на дальнейший процесс.
Особенно полезна правка рулонного металла перед получением листовых заготовок. В таком случае материал можно выровнять и сразу нарезать в требуемый размер.
Перед заказом важно передать подрядчику характеристики рулона, размеры готовых листов, объём партии и требования к поверхности. Это позволяет подобрать режим обработки и заранее определить, подходит ли конкретный материал под возможности линии.